|
 2 p" F5 D/ f. ]7 i
3 r" N: n5 i3 S1 b7 g5 A
壹、前言:
4 C" U* N9 v. r6 B施工中常發生因熔接作業引起火災的案件,由於此類火災現場有明顯的動火證明,於進行火災原因調查時,其調查方向較明確,且比較容易證明、確認。但類似案件仍不斷在作業疏忽中發生,似乎也顯示此類案件並不會因肇因明確、調查容易,而能有效預防、或抑止該類火災的發生,這的確也是預防工作應注意改進的重點。以下就以新竹縣最近的熔接金屬火花火災案例,來說明火災發生經過,並針對此類案件提出火災預防對策。
; S; {% n- N8 l3 b% |貳、火災概要:
1 l& y( Y! ?8 b# k% H+ M4 _7 d& B- V某日午後14時,工人開始下午的頂樓加蓋鋼骨結構工程。由於施工位置緊鄰馬路,為方便作業,工程車停放於緊鄰施工建築物旁道路,電銲機等施工工具均直接吊掛至3樓。而乙炔及氧氣鋼瓶較重,因此放置工程車載貨平台上,再利用橡皮軟管延伸熔桿火炬至建築物3樓作業。) ]- Y& K$ h) h: [. T) S
7 H Q& D T4 p, X" w8 m( P0 n. E- K. D現場施工作業使用電銲機及氧乙炔氣切割器,施工人員突然發現火勢從車後載貨平台上氧乙炔橡皮軟管起火燃燒;雖迅速以乾粉滅火器滅火,但因鋼瓶開關閥燒熔,無法將火勢熄滅,造成工程車延燒,車頭全毀。, U/ K9 P R" L( |* t( j
/ E$ v) l% V/ u$ O6 g8 W+ m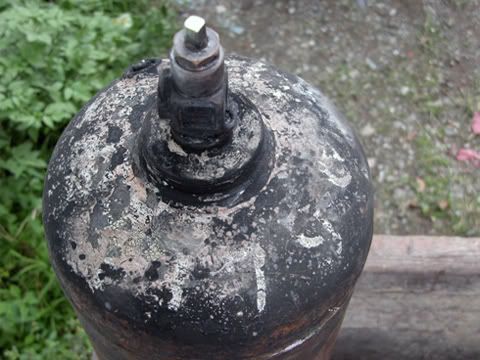
9 }! r% D) N) E. m& x; s# w0 m鋼瓶閥受燒情形
5 q- z; [6 @* {7 G+ d3 V1 U, X4 ]9 E) |! e: H
參、現場燃燒後情形:' q9 J; s) R1 P0 G5 e/ H# G
工程車車車頭全毀,車頭前方烤漆完整,前擋風玻璃破裂,車頂上方受燒燻黑,散熱水箱罩完好,前保險桿完好。駕駛座艙內部燒毀,方向盤下端受燒彎曲變形,右側助手座後方鐵板受燒變色泛白。載貨平台下方電池、油箱及四個車輪完好未受燒。
% V* l3 B- @( `1 x4 V% P I( [' a# f
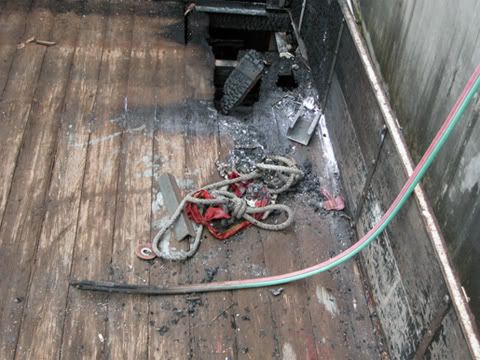
車頭後方載貨平台僅右前方木質地板燒穿,其餘完整。燒穿位置平放乙炔及氧氣鋼瓶,並有乾粉噴灑過的痕跡。經調查,載貨平台上共載有乙炔鋼瓶2瓶、氧氣鋼瓶1瓶,乙炔及氧氣的壓力調節器2個。
6 b6 e- O0 N6 K s5 c e. [' x& h0 [; }7 G# f$ ]+ T
 1 f) u; W. y) v% h. m5 I
工程車後方載貨平台右前方燒穿,橡皮高壓軟管燒斷
! V( a3 I5 t" L3 S8 I
. ?* \3 x, m7 q/ i$ `3 w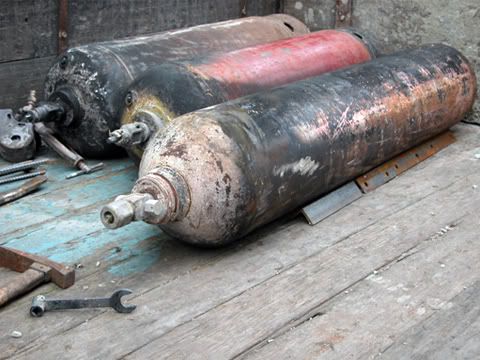 1 v* l Z8 w2 a0 L
鋼瓶瓶身受燒情形 x# o p/ q, h
0 R y K, y: ]) ?4 d肆、熔接火花特性:
' e) x+ H9 k" X! M4 Z此案例因作業需要使用電弧熔接(arc welding)及氣體熔接(gas welding)即電銲機及氧乙炔切斷器,茲分別介紹如下:
+ L$ P% C% F1 I6 g( k3 T2 {% t( S p4 C( X. e
電銲機種類多樣,本案例所使用電銲機係為攜帶輕便、操作簡單、成本低、且戶外、室內均可使用的遮蔽金屬電銲機(SMAW),為目前最廣泛被使用的電銲機。電銲機相關套件包括電銲機、電極把手、電極、電線及接地夾,其負極為消耗性電極,正極為欲熔接工件。熔接熱量由電弧所供給,而熔接時的溫度隨著電源種類、電流密度及熔接金屬的種類而定。由於電弧所產生的熱量使電極呈熔融之狀態,所以電銲時電弧中心溫度相當高,約可達4,000至7,000℃,所噴射出火花的溫度為2,000至3,000℃。% l j/ |7 z) B% G4 u) C6 `/ V
. X1 A1 q* [6 f3 A4 K% `1 L
氧乙炔切斷器係利用氣體燃燒火焰加熱工件表面使其產生氧化鐵,氧化鐵繼續燃燒而造成熔融之熔渣火花噴出,達到金屬切割的目的,但此種氣體切斷器僅限使用於含鐵材料的切割。氧乙炔切割時火焰之最高溫度可達3,500℃,而飛出火花的溫度則較母材溫度低,但也有約1,500℃。
4 A" I7 [5 n9 ~9 H1 t( P
! f4 X; c9 \4 _1 I% c火花熔渣直徑0.4公分以下者,因粒子較小,溫度下降快,墜地後會保持原球型;而直徑超過0.5公分的粒子掉落地面時,會因重力撞擊碎裂成較小粒子散開,而小粒子飛散的距離可達10公尺以上。此時火花與可燃物接觸時,可燃物起火的可能性非常高。
6 s) }- z- C+ v" H, s; f; j
, }$ H, e" s' U% u火花對可燃性液體而言,高分子油品例如柴油、機油的引火後續燃性低,起火後容易熄火,但仍有引發火災的危險性,而易燃性液體的起火可能性則非常大。火花對液化石油氣及乙炔氣而言,也非常容易引火燃燒,在瓦斯管上方集中落下火花時,則會造成瓦斯管的起火燃燒。
( O+ ?/ j1 n$ E. ], C2 e4 R5 d5 ]: U& e
再者,電銲熔接所使用的熔銲電擊(熔接棒)或氧乙炔氣體切割後的金屬一樣含有高溫,對可燃性物質亦有著火的危險性。由於火花熔渣為球型結構,掉落地面時容易轉動,也因此必須注意掉入細縫引發火災的危險性。
5 i) t3 Y2 @- O9 {0 V- l6 T: G: P3 f6 _0 b( A w" v- ~* ~' z
伍、起火原因調查: ], t& N4 M! h1 Q3 B8 S7 k* _- C/ }
據現場作業人員筆錄及現場燃燒後狀況,研判火勢由工程車載貨平台右前方起火,向車頭(駕駛座)延燒。故起火處為工程車載貨平台右前方,而該處正放置開關閥開啟中的氧乙炔鋼瓶。6 {& R0 t2 R2 [; p/ `
; [" v. d" \" _/ U
起火當時作業人員在車旁上方3樓進行電銲熔接及氧乙炔切割作業,電銲火花掉落下方5公尺車上所積載氧氣、乙炔橡皮軟管及鋼瓶,導致橡皮管碳化、破裂,瓦斯外洩起火燃燒,火勢並向前方駕駛座艙延燒。
: P- e4 {/ I6 ]0 e) U
* G- m- \/ `# y- r, w# j% H陸、結論與建議:
# } j' T. {( { H/ s' `雖然國內目前專業技術士證照設有電銲及氣銲技術士科目,且必須經過學科及術科檢定合格才能領取證照,但從學科測驗中可以發現,預防熔接火災方面的知識並不受到重視,更何況是自行學習執業的熔接技術人員。
4 E4 [: d) r) z- \9 Z2 q$ k9 A& W8 [5 Z) o- X
為預防此類火災的發生,在此提供國內外相關熔接火災預防安全作業規定,供相關人員參考及宣導:
, a) T! l/ B3 }% o
. ?7 \% x. i* n8 e$ t1、於廠外進行熔接作業時,作業場所應設置在附近沒有可燃物的安全位置。如無法設置在上述安全位置時,應移開作業位置附近10公尺內的所有可燃物。若無法清除或移開可燃物時,應使用防火毯將可燃物完全蓋住,以避免可燃物與火花接觸,發生火災危險。若無法達成上述要求,嚴禁執行熔接作業。
/ l* M! b; [+ O
5 v1 K: a8 E* F& c2 x2、在廠區中進行銲接作業前,必須依動火作業規定事先申請辦理動火作業許可證,經有關部門審核,同意後才可施工。
( ^. A8 l U" ]- ]
5 P6 o8 l3 E0 A0 s% I2 ` Q3、樓地板貫穿部及隔間牆開口部,均應加防火毯覆蓋保護,以避免火花飛出、掉落,造成人員傷害或引發可燃物。作業時應派員監視,並設置滅火器,以應不時之需;並於貫穿水平及垂直區劃的另一空間增設1名監督員,以控制潛在的危險。& M! f7 Q5 z5 h
3 m! j% c5 u7 l$ l" Z& e- k. d8 L$ |4、熔接火災經常發生在停火之後一段時間,且起火處通常與作業處所有一段距離,因此監督員應於動火當天工作結束後,徹底檢查該區域30分鐘至1小時,以確認無悶燒狀況存在。6 F* s4 N% Q) b& L
- J6 q F; a I! F Z; r4 c/ y5、任何裝有、或疑似裝有易燃性或毒性物質的密閉容器,均有物質殘留容器的可能,逕行操作將會有起火、爆炸或中毒的可能,故於測試合格、徹底清潔、洗淨、開通氣孔等安全確認前,不可進行切割或熔接。
* f" Y( E: d. T2 S' b7 \+ d' V* k# M3 V6 D; n' R0 f# G" u8 ~' }8 i
6、嚴禁在裝有高壓氣體之容器旁及上方進行銲接(如氧氣瓶、乙炔鋼瓶、貯氣筒等)。/ x6 D, A3 ~! c4 `% F: V+ c
2 f3 M& ?1 D W* d, s" X7、不可在木質地板上進行電銲,必要時應先用石棉板或防火毯鋪於地板上再行施工。 $ H2 ~! W' M" _+ x' s3 c
0 P/ g% e( Q4 t) W
部分參考書目:$ `3 G0 h9 Q, D9 D1 o" C: Y5 Q5 g
熔接學卅陳金富、林宏昌卅全華科技圖書股份有限公司' A1 z6 ?/ h6 P4 {
新火災調查教本第6卷卅日本東京消防廳卅東京防災指導協會
$ J, w. Q) g5 z火災原因調査要領--微小火源火災編卅財団法人消防科学総合センター
$ ^9 B+ x% T, }) Q' mRegulations (Standards - 29 CFR) General requirements.-- 1910. 252卅Welding, Cutting, and Brazing卅U.S. Department of Labor Occupational Safety & Health Administration (OSHA)# u5 ]2 t3 c# H' N3 Y
IOSH安全資料表--動火作業--類號:SDS-P-002卅勞工安全衛生研究所 |